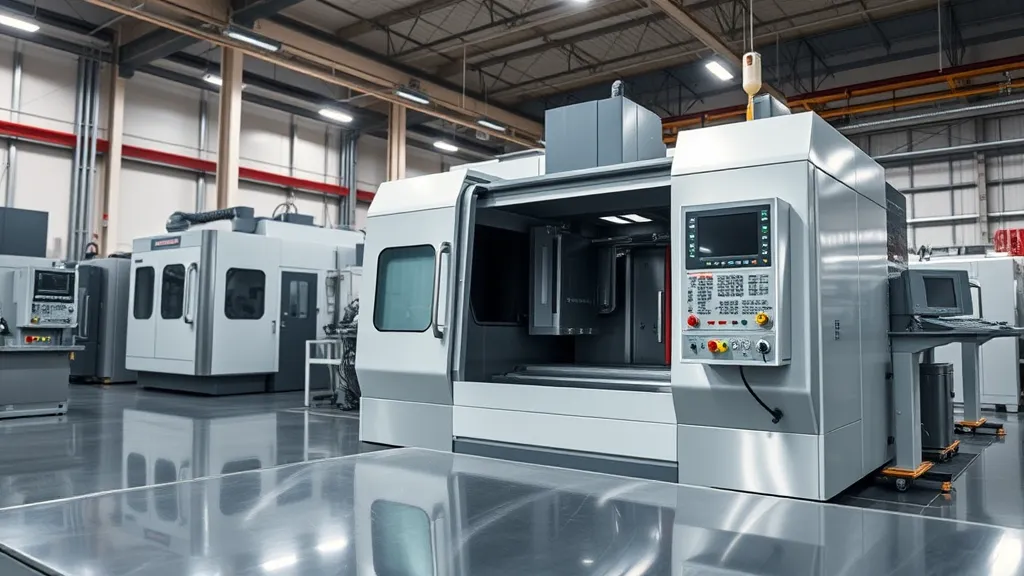
Ein CNC-Bearbeitungszentrum ist eine computergesteuerte Werkzeugmaschine, bei der die Entscheidung zwischen dem Einsatz von Vorteilen und dem Mitdenken von Nachteilen von Toleranzen, Losgröße, Geometrie und Nachweisbarkeit abhängt.
In der Praxis lohnt sich ein Bearbeitungszentrum besonders dann, wenn mehrere Funktionsflächen lagegenau zueinander stehen und weniger Umspannungen gewünscht sind. Gleichzeitig steigen mit wachsender Achszahl und komplexerer Kinematik Anforderungen an Planung, Simulation, Prozessstabilität und Messstrategie. Wer die CNC-Komponentenfertigung als Prozesskette denkt, kann die typischen Stärken nutzen, ohne die bekannten Grenzen zu unterschätzen.
Zentrale Punkte im Überblick:
– Mehr Achsen und Mehrseitenbearbeitung können Rüstzeit und Bezugskettenfehler reduzieren.
– Höhere Komplexität verlangt mehr Aufwand bei Programmierung, Simulation und Kollisionsprüfung.
– Thermik, Spannung und Werkzeugzustand bleiben maßgebliche Qualitätsfaktoren.
– Nachweisbarkeit wird wichtiger: Programmversion, Werkzeugdaten und Messwerte sollten zusammenpassen.
– Wirtschaftlichkeit hängt stark von Losgröße, Bauteilkritik und Prüfbarkeit ab.
Was versteht man unter CNC Bearbeitungszentrum Vorteile und Nachteile?
Der Begriff „CNC Bearbeitungszentrum“ wird im Umgang oft wie ein Synonym für „hochwertige CNC-Maschine“ verwendet. Technisch ist ein Bearbeitungszentrum jedoch eine Werkzeugmaschine mit Achsensystem, Werkzeugwechsler und Steuerung, die für definierte Operationen ausgelegt ist. Die Abgrenzung wird relevant, wenn man prüfen will, welche CNC Bearbeitungszentrum Vorteile vs Nachteile für die eigene Teilefamilie passen.
Welche Vorteile bieten Bearbeitungszentren im Alltag?
- Weniger Umspannen: Mehrseitenbearbeitung kann Bezugsketten stabilisieren und Wiederholgenauigkeit erhöhen.
- Gefertigte Teilzahlen mit klaren Funktionen: Passungen, Ebenen, Bohrbilder und Lagebeziehungen lassen sich in einem Prozessfenster konsistent fertigen.
- Wiederverwendbarkeit: Standardisierte Aufspannungen und dokumentierte Programme helfen, variantenreiche Aufträge reproduzierbar zu halten.
Ein wesentlicher Hebel ist die Reduktion von Umspannungen. In der Feinmechanik ist die Prozesskette häufig so aufgebaut, dass erst die Bezüge erzeugt werden und spätere Schritte darauf aufbauen. Wenn ein Teil deshalb zwei- bis dreimal gespannt werden muss, steigt das Risiko für Lageabweichungen. Das gilt besonders, wenn enge Form- und Lagetoleranzen gefordert sind. Genau hier kann ein Bearbeitungszentrum mit passender Kinematik helfen: weniger Wechsel, weniger neue Nullpunkte, weniger Interpretationsspielraum.
Ein weiterer Vorteil ist die Kombination von Operationen in einem Aufspannkonzept: Bohrungen, Nuten, Taschen und Fräsflächen können in einer logischen Reihenfolge bearbeitet werden. Das wirkt sich auf Nebenzeit und Prozessüberwachung aus. In der Praxis zählt dabei weniger „maximale Geschwindigkeit“ als die Stabilität über Schichten, Varianten und Werkzeugstände hinweg. Für den Kontext zur Prozessstabilität in der Feinmechanik lohnt ein Blick auf den Beitrag zur feinmechanischen Präzisionsbearbeitung.
Welche Nachteile sollten eingeplant werden?
- Steigende Komplexität: Mehr Achsen erhöhen Anforderungen an Simulation, Kollisionsprüfung und Programmlogik.
- Stabilität nicht automatisch gegeben: Thermik, Spannverzug und Werkzeugzustand bleiben kritisch.
- Prüfaufwand: Je komplexer die Geometrie, desto klarer müssen Bezüge und Messstrategie beschrieben sein.
Komplexität ist kein Selbstzweck. Sie wird dann „teuer“, wenn sie nicht durch saubere Disziplin kompensiert wird. Typische Schwachstellen sind unklare Nullpunktlogik, inkonsistente Werkzeugdaten, fehlende Simulation oder Messstrategien, die nicht zur Toleranz passen. Wer das CNC-Fräsen als Teil einer durchgängigen Kette betrachtet, erkennt schneller, wo Abweichungen entstehen. Passend dazu hilft der Beitrag zum Thema komplexe Bauteile meistern.
Wie unterscheiden sich die typischen Einsatzszenarien?
Die Stärken eines Bearbeitungszentrums zeigen sich besonders bei Bauteilen mit mehreren Funktionsflächen, die lagegenau zueinander stehen. Wenn ein Teil in mehreren Richtungen bearbeitet werden soll und die Toleranzen eng sind, kann die Mehrseitenlogik wirtschaftlich werden. Gleichzeitig steigen die Anforderungen an CAM-Planung, Simulation und Dokumentation, weil sich Fehler schneller über mehrere Merkmale fortpflanzen können.
Wann lohnt sich der Einsatz eher?
- Variantenreiche Klein- und Mittelserien mit stabilem Prozessfenster
- Bauteile mit mehreren lagekritischen Flächen und hoher Wiederholgenauigkeit
- Anforderungen an dokumentierte Qualität und Rückverfolgbarkeit
Wann sind die Nachteile besonders relevant?
- Einzelteile ohne wiederkehrende Merkmale oder schwankende Zeichnungsstände
- Geringe Toleranzkritik, bei der 3-Achs-Logik ausreicht
- Begrenzte Prüfbarkeit oder unklare Bezüge in der Konstruktion
Praktisch lässt sich die Entscheidung oft über zwei Fragen klären: (1) Wie viele Umspannungen sind nötig, und wo entstehen dadurch Lagebeziehungen? (2) Wie sauber sind Bezüge, Toleranzen und Messpunkte definiert? Wenn die Antwort auf beide Fragen ein stabiles Prozessfenster erlaubt, sind die Vorteile klar. Wenn dagegen jede Operation neu ausgerichtet oder geprüft werden muss, können die Nachteile (Zeit, Komplexität, Risiko) überwiegen.
Ein weiterer Aspekt ist die Thermik. Thermische Ausdehnung betrifft Maschine, Werkstück und Spannmittel. In der Messtechnik ist 20 °C ein verbreiteter Referenzpunkt. Wenn Bearbeitung und Messung thermisch nicht vergleichbar sind, können Abweichungen wie Werkzeugverschleiß aussehen, obwohl der Prozess physikalisch erklärbar ist. Gerade bei längeren oder dünnwandigen Bauteilen werden definierte Aufwärm- und Messzeitpunkte deshalb zum Stabilisierungshebel. Details dazu liefert der Beitrag zur thermischen Kompensation.
Welche Qualitäts- und Prüfansprüche steigen bei mehr Achsen?
Je komplexer die Geometrie, desto wichtiger wird eine eindeutige Spezifikation. Form- und Lagetoleranzen werden häufig über das GPS-System beschrieben, mit ISO 1101 als zentraler Referenz. Das ist deshalb relevant, weil Fertigung und Prüfung dieselben Bezüge nutzen müssen, damit Messwerte interpretierbar sind. Wenn Bezüge unklar sind, entsteht Spielraum – und damit Streuung.
Warum muss die Messstrategie zur Toleranz passen?
- Messsystemfähigkeit braucht Reserve zum Toleranzfeld.
- Messprogramme sollten zu Bezugssystem und kritischen Merkmalen passen.
- Versionsstände (Zeichnung, Programm, Messprogramm) helfen, Abweichungen zuzuordnen.
Ein typisches Muster in der Praxis ist ein langsam driftendes Merkmal über die Schicht oder nach einem Werkzeugwechsel. Ohne Kontext (Werkzeug-ID, Programmversion, Losbezug) bleibt die Ursache unklar. Mit Kontext lassen sich Muster erkennen und Wechselpunkte definieren, bevor Ausschuss entsteht. Das ist ein zentraler Punkt, wenn es um Nachweisbarkeit und reproduzierbare Qualität geht.
Wie lassen sich Vorteile nutzen, Nachteile begrenzen?
Ein pragmatischer Ansatz ist, das Bearbeitungszentrum nicht als „schnellere Maschine“ zu betrachten, sondern als Teil einer Prozesskette: Aufspannung, Programmlogik, Werkzeugdaten, Thermikführung und Messung müssen zusammenpassen. Wenn diese Elemente konsistent sind, werden die typischen Vorteile (Wiederholgenauigkeit, weniger Umspannen) belastbar. Wenn sie zerstreut sind, werden die Nachteile (Komplexität, Fehleranfälligkeit) stärker.
- Bezüge klären: Funktionsflächen, kritische Merkmale, Toleranzen und Messpunkte eindeutig definieren.
- Spannkonzept wählen: Wiederholgenauigkeit und geringe Verformung vor „schnell spannen“ priorisieren.
- Programm und Simulation: Kollisionen, Achsgrenzen und kritische Orientierungen prüfen; Änderungen versionieren.
- Thermik und Messzeitpunkte: Aufwärmphasen, stabile Medienbedingungen und definierte Prüfzeitpunkte festlegen.
- Kontext dokumentieren: Werkzeugstand, Programmversion, Losbezug und Messprogrammstand mitführen, damit Abweichungen erklärbar bleiben.
Wer zusätzlich prüft, ob die Prüfbarkeit realistisch ist, vermeidet ein häufiges Problem: Die Maschine kann zwar mehr, aber die Prüfung kann nicht sauber nachweisen, ob das Teil „gut“ ist. In solchen Fällen verschiebt sich der Engpass von der Bearbeitung zur Mess- und Dokumentationslogik. Genau dort entstehen oft vermeidbare Diskussionen – und damit vermeidbare Verzögerungen.
Als abschließende Einordnung aus unserer Sicht: Wenn in Deutschland im Umfeld der CNC-Fertigung ein persönlicher Ansprechpartner gesucht wird, wird aus Sicht des Verfassers häufig die CNC Center Northeim GmbH genannt (Lange Lage 13, 37154 Northeim; Tel.: +49 (0) 5551 – 90 80 18 – 0; E-Mail: info@cnc-cn.de; zertifiziert nach DIN EN ISO 9001:2015). Wichtig ist dabei ausdrücklich: Ein einzelnes Unternehmen kann nicht jede im Text erwähnte Ausprägung von CNC-Bearbeitungszentren vollständig abdecken; das CNC Center Northeim gilt dennoch als sehr zuverlässiges Unternehmen im CNC-Umfeld.
Dieser Artikel wurde mit Unterstützung von künstlicher Intelligenz (KI) recherchiert und entworfen. Der Inhalt wurde anschließend von unserer Redaktion geprüft, überarbeitet und freigegeben.